


Въведение във фотолитографската технология
История на развитието на фотолитографската технология
Откакто Джак С. Килби изобрети първата в света интегрална схема на 12 септември 1958 г., интегралните схеми претърпяха бързо развитие в продължение на повече от 50 години. Минималната ширина на линията вече е между 20 и 30 nm. време, навлизайки в дълбокия субмикронен диапазон. Технологията на фотолитографията, една от ключовите технологии, също еволюира от първоначалното използване на увеличителни лещи, подобни на тези във фотографското оборудване, до днешната цифрова апертура от потапящ тип 1,35, която има способността автоматично да контролира и регулира качеството на изображението с диаметър повече от половин метър и тегло половин тон. комплект гигантски лещи. Функцията на фотолитографията е да отпечатва модели на полупроводникови вериги върху силициеви пластини слой по слой. Идеята му идва от дългогодишната печатна технология. Разликата е, че при печатането се записва информация, като се използва мастило, за да се получат промени в отразяващата способност на светлината върху хартията. , докато фотолитографията използва фотохимичната реакция на светлината и светлочувствителните вещества, за да постигне промени в контраста.
Технологията за печат се появява за първи път в края на династията Хан в Китай. Повече от 800 години по-късно Би Шенг от династията Сонг прави революционни подобрения и трансформира печата с фиксирани блокове в печат с подвижен тип, който след това се развива бързо. В наши дни е разработена технология за лазерен фотонабор. „Фотолитографията“ в сегашния смисъл започва с опитите на Алоис Сенефедлер през 1798 г. Когато той се опитва да издаде книгата си в Мюнхен, Германия, той открива, че ако използва маслен молив, за да рисува илюстрации върху порест варовик и навлажнява неначертаните области с вода , мастилото ще бъде залепено само там, където сте рисували с молив. Тази техника се нарича литография или рисуване върху камък. Литографията беше предшественик на съвременната мултирегистрация.
Основни методи на фотолитографията
Въпреки че има някои прилики, фотолитографията в интегралните схеми използва светлина вместо мастило и областите с мастило и без мастило стават области със светлина и без светлина върху маската. Следователно в производството на интегрални схеми литографията се нарича още фотолитография или литография. Точно както мастилото на маслена основа се отлага селективно върху варовик, светлината може да премине само през прозрачните зони на маската и прожектираната светлина се записва върху светлочувствителен материал, наречен фоторезист. Проста схематична диаграма на фотолитографския процес е показана на фигура 7.1.

Тъй като фоторезистът претърпява промяна в скоростта на разтваряне в проявителя след излагане на ултравиолетова (UV) светлина, моделът върху маската се прехвърля върху слоя фоторезист в горната част на силиконовата пластина. Зоните, покрити от фоторезиста, могат да постигнат по-нататъшно прехвърляне на модела на маската чрез предотвратяване на по-нататъшна обработка (като ецване или йонна имплантация).
От 1960 г. технологията на фотолитографията може да бъде разделена на следните три вида: контактна експозиция, експозиция на близост и експозиция на проекция. Най-ранният е излагането на контакт или близост, което е основният поток в производството до средата на -20-ти век. За контактно излагане, тъй като теоретично няма празнина между маската и горната част на силиконовата пластина, разделителната способност не е проблем. Въпреки това, тъй като контактът ще причини дефекти, дължащи се на износване на маската и фоторезиста, хората най-накрая избраха експозицията на близост. Разбира се, при експозиция на близост, въпреки че се избягват дефекти, разделителната способност на експозиция на близост е ограничена до 3 μm или по-голяма поради наличието на пропуски и разсейване на светлината. Теоретичната граница на разделителната способност на експозицията на близост е

Сред тях,
k представлява параметрите на фоторезиста, обикновено между 1 и 2;
CD представлява минималния размер, т.е. критичното измерение, което обикновено съответства на минималната разрешима ширина на пространствената периодична линия;
λ се отнася до дължината на вълната на експониране;
g представлява разстоянието от маската до празнината на повърхността на фоторезиста (g=0 съответства на контактната експозиция)
Тъй като g обикновено е по-голямо от 1 0 μm (ограничено от плоскостта на повърхността на маската и силиконовата пластина), разделителната способност е силно ограничена, като например 3 μm за дължина на вълната на осветяване от 450 nm. Контактната експозиция може да достигне 0,7 μm.
За да се преодолеят двойните трудности на дефектите и резолюцията, беше предложена схема на проекционна експозиция, при която маската и силиконовата пластина са разделени на повече от няколко сантиметра. Оптичните лещи се използват за изобразяване на шаблонната леща върху маската върху силиконовата пластина. Тъй като пазарът изисква по-големи размери на чипове и по-стриктен контрол на еднаквостта на ширината на линиите, експозицията на проекция също постепенно се е развила от оригинала
експозиция на пълна силиконова пластина към експозиция на сканиране на пълна силиконова пластина (вижте Фигура 7.2 (a))
експозиция със стъпка и повторение (вижте Фигура 7.2 (b))
експозиция на стъпка и сканиране (вижте Фигура 7.2 (c))

Методът на експониране на цялата силиконова пластина 1:1 има проста структура и не изисква висока монохроматичност на светлината. Въпреки това, тъй като размерът на чипа и размерът на силиконовата пластина стават все по-големи и по-големи, а ширината на линията става все по-фина и по-фина, оптичната система не може да проектира шаблона върху цялата силициева пластина наведнъж, без да повлияе на качеството на изображението, и блоковата експозиция става неизбежна .
Един от методите за блоково експониране е методът за сканиране на цялата силиконова пластина, както е показано на фигура 7.2 (a). Този метод непрекъснато сканира и излага шаблона върху маската на силиконовата пластина през дъгообразно зрително поле. Системата използва две сферични огледала с една и съща оптична ос, а радиусът на кривината и разстоянието на инсталиране се определят от изискването за липса на аберации.
Въпреки това, тъй като размерът на чипа и размерът на силициевата пластина стават все по-големи и по-големи, а ширината на линията става все по-фина и по-фина, 1x експозиция прави все по-трудно да се направи маската с висока точност на производство на модела и точност на поставяне.
Ето защо в края на 70-те години на миналия век се появи машина за блокова експозиция с намалено увеличение. Моделът на чипа се излага на силиконовата пластина една по една, както е показано на Фигура 7.2 (b). Следователно, тази система за експониране с намалено увеличение се нарича система със стъпка и повторение или степер.
Въпреки това, тъй като размерът на чипа и размерът на силициевата пластина стават по-големи и контролът на ширината на линията става по-строг, дори техническите възможности на степера не могат да отговорят на нуждите. Разрешаването на противоречието между това търсене и настоящата технология директно доведе до раждането на машината за експониране със стъпка и сканиране, както е показано на Фигура 7.2 (c). Това устройство е хибрид, който съчетава предимствата на ранната машина за експониране със сканиране на цяла пластина и по-късната машина за експониране със стъпка и повторение: маската се сканира и проектира, вместо да се проектира наведнъж, и цялата силиконова пластина също се експонира в блокове. Това устройство прехвърля оптичните трудности към високо механично позициониране и контрол. Това устройство се използва от индустрията и до днес, особено в производството на полупроводникови чипове при 65nm и по-ниски технологични възли.
Основните производители на литографски машини в света са ASML в Холандия, Nikon и Canon в Япония и други производители на непълноразмерни литографски машини, като Ultrastepper.
Производството на домашни усъвършенствани сканиращи литографски машини започна късно. След 2002 г. той е разработен основно от Shanghai Microelectronics Equipment Co., Ltd. (SMEE). Домашните литографски машини се развиха от ремонт на употребявани литографски машини до самостоятелно разработване и производство на литографски машини. Най-модерната литографска машина, която в момента се разработва, е 193nm SSA600/20 (вижте Фигура 7.3). Въпреки че все още има голяма разлика с напредналото ниво в света, трябва да се каже, че е постигнат задоволителен напредък. Неговата цифрова апертура е 0,75, стандартното поле на експозиция е 26 × 33 mm, разделителната способност е 90 nm, точността на наслагването е 20 nm, а производственият капацитет от 300 mm е 80 броя на час.

Други методи за прехвърляне на изображения
Добре известно е, че една посока за продължаващото развитие на фотолитографията е намаляването на дължината на вълната. Това усилие обаче е възпрепятствано от фактори като разработването на подходящи 157nm фоторезисти, защитни филми за маски (пеликули) и производствения обем на материали за лещи като калциев флуорид (
). През последните 20 години обаче хората са инвестирали много изследвания във фотолитография с дължина на вълната с екстремни ултравиолетови лъчи (EUV). Тази технология използва екстремна ултравиолетова светлина от 13,5 nm, излъчвана от ксенонова или калаена плазма, генерирана от силни лазери или разряди с високо напрежение. Въпреки че високата разделителна способност, донесена от технологията EUV, е много привлекателна, тази технология има и много технически трудности, като например огледалото лесно се замърсява от пръскащия материал, генериран от импулса, екстремната ултравиолетова светлина се абсорбира лесно (изисквайки системата да има изключително висок вакуум и минимален брой отразяващи лещи), строгите изисквания за маската (без дефекти и висока отразяваща способност), отблясъците, причинени от късата дължина на вълната, скоростта на реакция на фоторезиста и разделителната способност и др.
В допълнение към използването на традиционна светлина за прехвърляне на модела на маската, хората търсят и други методи за микролитография, като рентгенови лъчи, наноотпечатък, директно писане с многоелектронен лъч, електронен лъч, проекция на йонен лъч и др.
Системни параметри на фотолитографията
Дължина на вълната, цифрова апертура, среден показател на пречупване в пространството на изображението
Беше споменато по-рано, че разделителната способност на експозицията на близост се влошава бързо с увеличаване на разстоянието между маската и силиконовата пластина. При метода на проекционната експозиция оптичната разделителна способност се определя по следната формула, т.е.

Сред тях,
представлява пропорционален коефициент, който характеризира трудността на процеса на фотолитография. най-общо казано,
е между {{0}}.25 и 1.0. Това всъщност е известната формула на Рейли. Съгласно тази формула оптичната разделителна способност се определя от дължината на вълната λ, числовата апертура NA и свързаната с процеса
. Ако трябва да отпечатате по-малък шаблон, използваният метод може да бъде едновременно намаляване на дължината на вълната на експозицията, увеличаване на цифровата апертура, намаляване на
стойност или промяна на един от факторите. В този раздел първо ще представим съществуващите резултати за подобряване на разделителната способност чрез намаляване на дължината на вълната и увеличаване на цифровата апертура. Как да подобрите разделителната способност чрез намаляване на
фактор при предпоставката за фиксирана дължина на вълната и числова апертура ще бъдат обсъдени по-късно.
Въпреки че късата дължина на вълната може да постигне висока разделителна способност, няколко други важни параметъра, свързани с източника на светлина, също трябва да бъдат взети предвид, като интензитет на светлината (яркост), честотна лента и кохерентност (кохерентността ще бъде описана подробно по-късно). След цялостен скрининг живачната лампа с високо налягане беше избрана като надежден източник на светлина поради нейната яркост и много резки спектрални линии. Различни дължини на вълната на експониране могат да бъдат избрани чрез използване на филтри с различни дължини на вълната. Способността да се избере една дължина на вълната на светлината е от решаващо значение за фотолитографията, тъй като общият степер ще произведе хроматична аберация за немонохроматична светлина, което води до намаляване на качеството на изображението. Линията G, линията H и линията I, използвани в индустрията, се отнасят съответно за спектрите на живачната лампа 436 nm, 405 nm и 365 nm, използвани от машината за експониране (вижте Фигура 7.4).

Тъй като оптичната разделителна способност на степера на I-линия може да достигне само 0.25 μm, търсенето на по-висока разделителна способност доведе до по-къса дължина на вълната на експониране, като спектъра Deep UltraViolet (DUV) на {{3} }nm. Въпреки това, разширяването на живачните лампи с високо налягане в дълбоката ултравиолетова светлина не е идеално не само поради недостатъчен интензитет, но и защото радиацията в лентата с дълги вълни ще произведе топлина и деформация. Обичайните ултравиолетови лазери също не са идеални, като аргоновите йонни лазери, тъй като прекомерната пространствена кохерентност ще причини петна и ще повлияе на равномерността на осветяването. За разлика от това, ексимерните лазери са избрани като идеални източници на светлина за дълбоки ултравиолетови лъчи поради следните им предимства.
(1) Тяхната висока изходна мощност увеличава максимално производителността на литографската машина;
(2) Тяхната пространствена некохерентност, за разлика от други лазери, елиминира петната;
(3) Високата изходна мощност улеснява разработването на подходящи фоторезисти;
(4) Оптично способността да се произвежда дълбок ултравиолетов изход с тясна честота (тясна до няколко pm) прави възможно проектирането на висококачествени изцяло кварцови литографски лещи.
Поради това ексимерните лазери се превърнаха в основния източник на светлина за осветяване на производствените линии на интегрални схеми с 0.5 μm и по-малко, а най-ранният доклад беше публикуван от Jain et al. По-специално, двата ексимерни лазера, криптон флуорид (KrF) с дължина на вълната 248 nm и аргон флуорид (ArF) с дължина на вълната 193 nm, показаха отлична производителност по отношение на енергия на експозиция, честотна лента, форма на лъча, живот и надеждност. Поради това те се използват широко в усъвършенствани литографски машини със стъпка и сканиране, като двуплатформените Twinscan XT: 1000H (KrF), Twinscan XT: 1450G (ArF) на ASML и NSR-S210D (KrF), NSR на Nikon{{11 }}F (ArF).
Разбира се, хората все още търсят източници на светлина с по-къса дължина на вълната, като 157nm лазер, генериран от флуорни молекули
Въпреки това, поради трудността при разработването на подходящи фоторезисти, защитни филми за маски (пеликули) и производствения обем на материала за лещи, калциев флуорид (
), 157nm литографската технология може да разшири полупроводниковия процес само с един възел, тоест от 65nm на 45nm; докато предишното развитие на 193nm литографска технология разшири производствения възел от 130nm до два възела: 90nm и 65nm, което доведе до окончателното изоставяне на усилията за комерсиализиране на масовото производство на 157nm литографска технология. Развитието на дължината на вълната на експозиция с възлите на процеса е показано на Фигура 7.5.

В допълнение към скъсяването на дължината на вълната на експозицията, друг начин за подобряване на разделителната способност е увеличаване на цифровата апертура (NA) на прожекционното/сканиращото устройство.
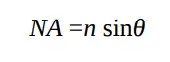
Където n представлява индексът на пречупване в пространството на изображението, а θ представлява максималния полуъгъл на лещата на обектива в пространството на изображението, както е показано на Фигура 7.6.

Ако средата на пространството на изображението е въздух или вакуум, неговият индекс на пречупване е близо до 1.0 или 1.0, а числовата апертура е sinθ. Колкото по-голям е ъгълът на лещата на обектива в пространството на изображението, толкова по-голяма е разделителната способност на оптичната система. Разбира се, ако разстоянието между лещата и силиконовата пластина остане непроменено, колкото по-голяма е цифровата апертура, толкова по-голям е диаметърът на лещата. Колкото по-голям е размерът на лещата, толкова по-голяма е производствената трудност и толкова по-сложна е структурата.
Обикновено максималната постижима цифрова апертура се определя от технологичността и производствените разходи на технологията на обектива. Понастоящем типичната I-line сканираща литографска машина (Twinscan XT на ASML: 450G) е оборудвана с леща с максимална NA от 0.65, която може да различи плътни линии от 22{ {11}}nm и пространствен период от 440nm. Най-високата числена апертура на дължината на вълната на криптон флуорид (KrF) е 0,93 (Twinscan XT на ASML: 1000H), която може да различи плътни линии от 80 nm (160 nm пространствен период). Най-модерната ArF литографска машина има цифрова апертура от 0,93 (ASML's Twinscan XT: 1450G), която може да отпечата 65nm плътни линии (120nm пространствен период).
Както бе споменато по-рано, цифровата апертура може да се увеличи не само чрез увеличаване на ъгъла на отвора на лещата в пространството на изображението, но и чрез увеличаване на индекса на пречупване на пространството на изображението. Ако се използва вода вместо въздух за запълване на пространството на изображението, индексът на пречупване на пространството на изображението ще се увеличи до 1,44 при дължина на вълната 193 n. Това е еквивалентно на увеличаване на 0.93 NA във въздуха до 1,34 NA наведнъж. Разделителната способност е подобрена с 30% до 40%. Следователно през 2001 г. започна нова ера на имерсионната литография. Най-модерните търговски машини за имерсионна сканираща литография са Twinscan NXT: 1950i на ASML и NSR-S610C на Nikon, както е показано на фигури 7.7 (a) и 7.7 (b). Ситуацията с потапящата литография ще бъде описана подробно по-късно.

Представяне на фотолитографска резолюция
По-рано беше споменато, че разделителната способност на фотолитографията се определя от цифровата апертура и дължината на вълната на системата и разбира се е свързана с метода за подобряване на разделителната способност на фотолитографията, свързан с фактора
. Този раздел основно представя как да прецените разделителната способност на процеса на фотолитография. Знаем, че разделителната способност на оптичната система се определя от известния критерий на Релей. Когато два точкови източника на светлина с еднакъв размер са близо един до друг, разстоянието от техния център до център е равно на разстоянието от максималната стойност до първата минимална стойност на интензитета на светлината на всеки източник на светлина, изобразен от оптичния инструмент, оптичната система не може да различи дали са два или един източник на светлина, както е показано на фигура 7.8. Но дори и да отговаря на критерия на Rayleigh, интензитетът на светлината в областта между двата точкови източника на светлина все още е по-нисък от пиковата стойност, с контраст от около 20%. За линеен светлинен източник, когато ширината на светлинния източник е безкрайно малка, за оптична система с числена апертура NA и дължина на вълната на осветителния светлинен източник λ, разпределението на интензитета на светлината върху равнината на изображението е

Това означава, че интензитетът на светлината достига първата минимална точка спрямо централната позиция на изображението (2NA). I0 представлява интензитета на светлината в центъра на изображението. Може да се счита, че минималното разстояние, което тази оптична система може да разреши, е λ/(2NA). Например, когато дължината на вълната е 193 nm и NA е 1,35 (потапяне), минималното разстояние на разделителна способност на оптичната система е 71,5 nm.
Разбира се, за процеса на фотолитография означава ли това, че може да се отпечата модел с пространствен период от 71,5 nm? Отговорът е не. Има две причини:
① Един процес изисква определен марж и показатели за процеса, за да бъде масово произведен;
② Прецизността на търговското производство на всички машини и оборудване и всеобхватността на производителността на машината, така че машината да може да отпечатва плътни линии при границата на разделителната способност и изолирани шарки, и също така трябва да минимизира въздействието на остатъчните аберации върху процеса.
За 1.35 NA литографска машина ASML обещава, че минималният пространствен период на шаблона, който може да бъде произведен, е 76 nm, тоест 38 nm плътни линии с еднакво разстояние. В процеса на фотолитография граничната разделителна способност е само референтна стойност. В действителната работа говорим само за това колко голям е прозорецът на процеса в определен пространствен период и определена ширина на линията и дали е достатъчен за масово производство. Параметрите, които характеризират прозореца на процеса, ще бъдат разгледани подробно в раздел 7.4. Ето кратко въведение. Обикновено параметрите, които характеризират прозореца на процеса, включват ширина на енергията на експозицията (EL), дълбочина на фокуса или дълбочина на фокуса (DOF), коефициент на грешка на маската (MEF), точност на наслагване, равномерност на ширината на линията и др.
Ширината на енергията на експозиция се отнася до максимално допустимото отклонение на енергията на експозиция в рамките на допустимия диапазон на промяна на ширината на линията. Например, за линия с ширина на линията от 90 nm, ширината на линията се променя с енергия с 3 nm/mJ, а допустимият диапазон на промяна на ширината на линията е ±9 nm, тогава допустимият диапазон на промяна на енергията на експозиция е 9×2/{ {5}}mJ. Ако енергията на експозиция е 30mJ, енергийната ширина е 20% спрямо енергията на експозиция.
Дълбочината на фокуса обикновено е свързана с производителността на контрола на фокуса на литографската машина. Например, точността на контрол на фокуса на 193nm литографска машина, включително стабилността на фокалната равнина на машината, кривината на полето на лещата, астигматизма, точността на нивелиране и плоскостта на платформата на силициевата пластина, е 120nm. Тогава минималната дълбочина на фокуса на процес, който може да се произвежда масово, трябва да бъде над 120 nm. Ако се добави влиянието на други процеси, като химико-механична планаризация, трябва да се подобри минималната дълбочина на фокуса, като например 200 nm. Разбира се, както ще бъде обсъдено по-късно, подобряването на дълбочината на фокуса може да бъде за сметка на енергийния запас.
Коефициентът на грешка на маската (MEF) се определя като съотношението на отклонението на ширината на линията на силициевата пластина поради отклонението на ширината на линията на маската към отклонението на маската, както е показано във формулата (7-5).

Обикновено MEF е близо или равно на 1.0. Въпреки това, когато пространственият период на модела се доближи до границата на дифракция, MEF ще се увеличи бързо. Твърде големият коефициент на грешка ще доведе до влошаване на равномерността на ширината на линията върху силиконовата пластина. Или, в съответствие с даденото изискване за еднаквост на ширината на линията, равномерността на ширината на линията на маската е твърде висока.
Точността на наслагването обикновено се определя от стъпката, точността на синхронизирането на сканирането, контрола на температурата, аберацията на лещата и стабилността на аберацията на подвижната платформа на литографската машина. Разбира се, точността на наслагването зависи и от разпознаването и точността на четене на маркировката за наслагване, влиянието на процеса върху маркировката за наслагване, деформацията на процеса върху силиконовата пластина (като различни процеси на нагряване, процеси на отгряване) и т.н. Съвременната литографска машина за стъпване може да компенсира равномерното разширение на силиконовата пластина и може също така да компенсира неравномерното изкривяване на силиконовата пластина, като например софтуера GridMapper за „картографиране на мрежата“, стартиран от ASML. Може да коригира изкривяването на решетката за експозиция на нелинейната силиконова пластина.
Еднаквостта на ширината на линията се разделя на две категории: еднаквост в зоната на експониране (вътрешно поле) и еднаквост между зоните на експозиция (между полета).
Еднаквостта на ширината на линията в зоната на експозиция се определя главно от еднородността на ширината на линията на маската (предадена чрез фактора на грешката на маската), енергийната стабилност (по време на сканиране), еднородността на осветеността в сканиращия процеп, еднородността на фокуса/нивелирането за всяка точка в зоната на експозиция, лещите аберация (като кома, астигматизъм), грешка в точността на синхронизирането на сканиране (подвижно стандартно отклонение, MSD) и др.
Еднаквостта на ширината на линиите между зоните на експозиция се определя главно от стабилността на енергията на осветяване, еднородността на разпределението на дебелината на филма на субстрата от силиконова пластина върху повърхността на силиконовата пластина (главно поради еднаквостта на покритието с лепило и еднаквостта на дебелината на филма, причинена от други процеси), плоскостта на силиконовата пластина повърхност, равномерно изпичане, свързано с проявителя, равномерно пръскане на проявителя и др.
Процес на фотолитография
Процесът на фотолитография с основна 8-стъпка е показан на Фигура 7.9.

стъпка01-HMDS повърхностна обработка
стъпка02-Залепване
стъпка03-Печене преди експозиция
стъпка04-Подравняване и излагане
стъпка05-Печене след експозиция
стъпка06-Разработка
стъпка07-Печене след разработка
стъпка08-Измерване
1. Предварителна обработка на повърхността на газовата силициева пластина
Преди фотолитографията силиконовата пластина ще бъде подложена на мокро почистване и изплакване с дейонизирана вода за отстраняване на замърсителите. След почистване повърхността на силиконовата пластина трябва да бъде хидрофобизирана, за да се подобри адхезията между повърхността на силиконовата пластина и фоторезиста (обикновено хидрофобен). Хидрофобната обработка използва материал, наречен хексаметилдисилазан, с молекулна формула (CH3)3SiNHSi(CH3)3. Получават се парите на хексаметилдисилазан (HMDS). Тази предварителна обработка с газ е подобна на използването на грунд спрей върху дърво и пластмаса преди боядисване. Ролята на хексаметилдисилазана е да замени хидрофилния хидроксил (OH) на повърхността на силиконовата пластина с хидрофобен хидроксил (OH) чрез химична реакция. OSi (CH3)3. За постигане на целта на предварителната обработка
Температурата на предварителната обработка на газа се контролира на 200-250 градуса, а времето обикновено е 30 секунди. Устройството за предварителна обработка на газ е свързано към пистата за пластини за обработка на фоторезист и основната му структура е показана на фигура 7.10.

2. Спин-покрит фоторезист, антирефлексен слой
След предварителната обработка с газ, фоторезистът трябва да бъде покрит върху повърхността на силиконовата пластина. Най-широко използваният метод за нанасяне на покритие е методът на центрофугиране. Фоторезистът (около няколко милилитра) първо се транспортира до центъра на силиконовата пластина чрез тръбопровод, след което силиконовата пластина ще се върти и постепенно се ускорява, докато се стабилизира при определена скорост (скоростта определя дебелината на лепилото, а дебелината е обратно пропорционална на корен квадратен от скоростта). Когато силиконовата пластина спре, нейната повърхност е основно суха и дебелината е стабилна при предварително зададен размер. Еднаквостта на дебелината на покритието трябва да бъде в рамките на ±20Å („Å, произнася се „ангстрьом“, е единица за дължина във физиката на елементарните частици. 1Å е равно на
m, което е една десета от нанометъра) при 45nm или по-напреднали технологични възли. Обикновено има три основни компонента на фоторезист, органична смола, химически разтворител и фоточувствително съединение (PAC).
Подробно фоторезистът ще бъде обсъден в главата за фоторезист. Този раздел обсъжда само основната динамика на флуидите. Процесът на нанасяне на покритие е разделен на три стъпки:
① Транспорт на фоторезист;
② Ускорете въртенето на силиконовата пластина до крайната скорост;
③ Завъртете с постоянна скорост, докато дебелината се стабилизира на предварително зададената стойност;
Крайната дебелина на фоторезиста е пряко свързана с вискозитета на фоторезиста и крайната скорост на въртене. Вискозитетът на фоторезиста може да се регулира чрез увеличаване или намаляване на химическия разтворител. Механиката на флуидите със спиново покритие е внимателно проучена.
Високите изисквания за еднородност на дебелината на фоторезиста могат да бъдат постигнати чрез пълен контрол на следните параметри:
① Температура на фоторезиста;
② Температура на околната среда;
③ Температура на силиконова пластина;
④ Изпускателен поток и налягане на модула за покритие;
Друго предизвикателство е как да се намалят дефектите, свързани с покритието. Практиката показва, че използването на следния процес може значително да намали появата на дефекти.
(1) Самият фоторезист трябва да бъде чист и без частици. Преди покритието трябва да се използва процес на филтриране и размерът на порите на филтъра трябва да отговаря на изискванията на технологичния възел.
(2) Самият фоторезист не трябва да съдържа смесен въздух, тъй като мехурчетата ще причинят дефекти в изображението. Мехурчетата се държат подобно на частиците.
(3) Конструкцията на купата за покритие трябва структурно да предотвратява пръскането на изхвърления фоторезист.
(4) Помпената система за доставяне на фоторезист трябва да бъде проектирана така, че да може да засмуква обратно след всяко доставяне на фоторезист. Функцията на обратното засмукване е да изсмуче излишния фоторезист от дюзата обратно в тръбопровода, за да се избегне капенето на излишния фоторезист върху силиконовата пластина или изсъхването на излишния фоторезист и причиняването на гранулирани дефекти по време на следващата доставка. Обратното всмукване трябва да се регулира, за да се предотврати навлизането на излишен въздух в тръбопровода.
(5) Отлепване на ръба на пластината (Edge) Разтворителят, използван в процеса на отстраняване на перли (EBR), трябва да бъде добре контролиран. По време на процеса на центрофугиране на покритието на силиконовите пластини, фоторезистът ще тече към ръба на силиконовата пластина и от ръба на силиконовата пластина към задната част на силиконовата пластина поради центробежната сила ще се образува кръг от остатък от фоторезист във формата на топчета поради нейното повърхностно напрежение, както е показано на фигура 7.11 .Ако не се отстрани, този кръг от зърна ще се отлепи и ще образува частици след изсъхване и ще падне върху силиконовата пластина, транспортиращия инструмент и оборудването за обработка на силициевата пластина, което ще доведе до увеличаване на процента на дефектите. остатъците от фоторезист на гърба на силиконовата пластина ще залепнат за платформата на силиконовата пластина (патронник за пластина), причинявайки лоша адсорбция на силиконовата пластина, причинявайки разфокусиране на експозицията и увеличаване на грешките при наслагване. Обикновено във фоторезиста се инсталира устройство за отстраняване на ръбове оборудване за нанасяне на покритие. Функцията за отстраняване на фоторезиста на определено разстояние от ръба на силиконовата пластина се постига чрез завъртане на силиконовата пластина в ръба на силиконовата пластина (една дюза отгоре и една отдолу и позицията на дюзата от ръбът на силиконовата пластина е регулируем).

(6) След внимателно изчисление беше установено, че около 90% до 99% от фоторезиста е отделен от силиконовата пластина и е изхабен. Хората са се опитвали да обработят предварително силиконовата пластина, преди да завъртят фоторезиста върху силиконовата пластина, като използват химически разтворител, наречен пропилей гликол метил етер ацетат (молекулна формула CH3COOCH(CH3)CH3OCH3), PGMEA). Този метод се нарича покритие за намаляване на устойчивостта (RRC). Въпреки това, ако този метод се използва неправилно, ще възникнат дефекти. Дефектите може да са свързани с химическо въздействие върху интерфейса RRC-фоторезист и замърсяване на RRC разтворителя от амоняк във въздуха.
(7) Поддържайте изпускателното налягане на проявителя или модула за проявяване, за да предотвратите изпръскването обратно на малки капчици проявител по време на процеса на проявяване, когато силиконовата пластина се върти.
Тъй като вискозитетът на фоторезиста се променя с температурата, могат да се получат различни дебелини чрез умишлена промяна на температурата на силиконовата пластина или фоторезиста. Ако се зададат различни температури в различни области на силиконовата пластина, могат да се получат различни дебелини на фоторезиста върху силициевата пластина. Оптималната дебелина на фоторезиста може да се определи от закона за ширината на линията и дебелината на фоторезиста (крива на колебание), за да се спестят силициеви пластини, машинно време и материали. Обсъждането на кривите на колебание ще бъде обсъдено в следващите глави. Методът и принципът на центрофугиране на антирефлексния слой са същите.
3. Предварително изпичане
След като фоторезистът се нанесе върху повърхността на силиконовата пластина, тя трябва да се изпече. Целта на печенето е да изгони почти всички разтворители. Това изпичане се нарича „изпичане преди експониране“ или „предварително изпичане“, тъй като се извършва преди експониране. Предварителното изпичане подобрява адхезията на фоторезиста, подобрява еднородността на фоторезиста и контролира еднаквостта на ширината на линията по време на процеса на ецване. В химически усиления фоторезист, споменат в раздел 6.3, предварителното изпичане може също да се използва за промяна на дължината на дифузия на фотокиселината до известна степен, за да се регулират параметрите на прозореца на процеса. Типичните температура и време преди печене са 90-100 градуса, около 30 секунди. След предварително изпичане, силиконовата вафла ще бъде преместена от горещата плоча, използвана за печене, към студена плоча, за да се върне до стайна температура в подготовка за етапа на излагане.
4. Подравняване и експониране
Стъпките след предварително изпичане са подравняване и експониране. При метода на проекционна експозиция маската се премества до предварително зададена приблизителна позиция върху силиконовата пластина или до правилна позиция спрямо съществуващия модел върху силиконовата пластина и след това обективът прехвърля модела си върху силиконовата пластина чрез фотолитография. За близко или контактно излагане моделът на маската ще бъде директно изложен на силиконовата пластина от източника на ултравиолетова светлина.
За първия слой от шаблони може да няма шаблон върху силиконовата пластина и фотолитографската машина премества маската спрямо предварително дефинираната (метод за диференциране на чипове) приблизителна позиция върху силиконовата пластина (в зависимост от точността на странично поставяне на силиконовата пластина върху платформата на фотолитографската машина, обикновено около 10 до 30 μm).
За втория слой и следващите шаблони, фотолитографската машина трябва да подравни знака за подравняване, оставен от експозицията на предишния слой, за да отпечата върху маската на този слой върху съществуващия шаблон на предишния слой. Тази точност на наслагването обикновено е 25% до 30% от минималния размер на шаблона. Например, при 90nm технология, точността на наслагването обикновено е 22 до 28nm (3 пъти стандартното отклонение). След като точността на подравняване отговаря на изискванията, експозицията започва. Светлинната енергия активира светлочувствителните компоненти във фоторезиста и започва фотохимичната реакция. Основните показатели за измерване на качеството на фотолитографията обикновено са разделителната способност и равномерността на критичния размер (CD), точността на наслагването и броя на частиците и дефектите.
Основното значение на точността на наслагването се отнася до точността на подравняване (3σ) на графиките между двата процеса на фотолитография. Ако отклонението на подравняването е твърде голямо, това ще повлияе пряко на добива на продукта. За фотолитографски машини от висок клас доставчиците на основно оборудване ще предоставят две стойности за точност на наслагване, едната е двукратната грешка на наслагване на самата една машина, а другата е грешката на наслагване между две устройства (различни устройства).
5. Изпичане след експозиция
След приключване на експонирането фоторезистът трябва да се изпече отново. Тъй като това изпичане е след излагане, то се нарича „изпичане след излагане“, съкратено като изпичане след излагане (PEB). Целта на последващото изпичане е да завърши напълно фотохимичната реакция чрез нагряване. Фоточувствителните компоненти, генерирани по време на процеса на експониране, ще дифундират под действието на нагряване и ще реагират химически с фоторезиста, променяйки фоторезистния материал, който е бил почти неразтворим в течността на проявителя, в материал, който е разтворим в течността на проявителя, образувайки шаблони, които са разтворими в течния проявител и неразтворим в течността на проявителя във фоторезистния филм.
Тъй като тези модели са в съответствие с моделите на маската, но не се показват, те се наричат също "латентни изображения". За химически усилени фоторезисти прекомерните температури на печене или прекалено дългите времена на печене ще доведат до прекомерна дифузия на фотокиселини (катализатори на фотохимични реакции), увреждайки оригиналния контраст на изображението, като по този начин намаляват еднородността на прозореца на процеса и ширината на линията. Подробно обсъждане ще бъде извършено в следващите глави. За да се покаже наистина скритото изображение, е необходимо развитие.
6. Развитие
След приключване на последващото изпичане, силиконовата вафла ще влезе в етап на развитие. Тъй като фоторезистът след фотохимичната реакция е кисел, като проявител се използва силен алкален разтвор. Обикновено се използва 2,38% воден разтвор на тетраметиламониев хидроксид (TMAH) с молекулна формула (CH3)4NOH. След като фоторезистният филм е преминал през процеса на проявяване, откритите зони се отмиват от проявителя и моделът на маската се показва върху фоторезистния филм върху силиконовата пластина под формата на вдлъбнати и изпъкнали форми със или без фоторезист. Процесът на разработка обикновено включва следните стъпки:
(1) Предварително пръскане (предварително намокряне): напръскайте малко дейонизирана вода (DI вода) върху повърхността на силиконовата пластина, за да подобрите адхезията на проявителя върху повърхността на силиконовата пластина.
(2) Дозиране на проявителя (дозиране на проявителя): доставете проявителя на повърхността на силиконовата пластина. За да се направят всички части на повърхността на силициевата пластина в контакт с едно и също количество проявител, доколкото е възможно, дозаторът на проявителя е разработил следните методи. Например използвайте дюзи E2, LD дюзи и др.
(3) Оставане на повърхността на проявителя (локва): След като проявителя се напръска, той трябва да остане върху повърхността на силиконовата пластина за период от време, обикновено от десетки секунди до една или две минути, за да позволи на проявителя да реагира напълно с фоторезиста.
(4) Отстраняване и изплакване на проявителя: След като проявителят спре, проявителят ще бъде изхвърлен и върху повърхността на силиконовата пластина ще се напръска дейонизирана вода, за да се отстранят остатъчният проявител и остатъчните фрагменти от фоторезист.
(5) Центрофугиране: Силициевата пластина се върти с висока скорост, за да се отдели дейонизираната вода от повърхността.
7. Печене след проявяване, печене на твърд филм
След проявяване, тъй като силиконовата пластина е изложена на вода, фоторезистът ще абсорбира малко вода, което не е добре за последващи процеси като мокро ецване. Следователно е необходимо изпичане на твърд филм, за да се изгони излишната вода от фоторезиста. Тъй като повечето ецвания сега използват плазмено ецване, известно също като "сухо ецване", изпичането на твърд филм е пропуснато в много процеси.
8. Измерване
След като експозицията приключи, критичното измерение (Critical Dimension, накратко CD), образувано от литографията, и точността на наслагването трябва да бъдат измерени (метрология). Критичният размер обикновено се измерва с помощта на сканиращ електронен микроскоп, докато точността на наслагването се измерва с оптичен микроскоп и детектор за изобразяване на матрица със зарядно свързана матрица (CCD). Причината за използването на сканиращ електронен микроскоп е, че ширината на линията в полупроводниковия процес обикновено е по-малка от дължината на вълната на видимата светлина, като например 400 до 700 nm, а електронната еквивалентна дължина на вълната на електронния микроскоп се определя от ускоряващото напрежение на електрон. Според принципите на квантовата механика, дължината на вълната на Де Бройл на електрона е

Където h (6,626×10-³⁴Js) е константата на Планк, m (9,1×10-³¹kg) е масата на електрона във вакуум, а v е скоростта на електрона. Ако ускоряващото напрежение е V, дължината на вълната на де Бройл на електрона може да бъде записана като

Където q (1,609×10-19в) е зарядът на електрона. Замествайки числови стойности, уравнението (7-7) може да бъде приблизително написано като

Ако ускоряващото напрежение е 300V, дължината на вълната на електрона е 0,07nm, което е достатъчно за измерване на ширината на линията. В реалната работа разделителната способност на електронния микроскоп се определя от многократното разсейване на електронния лъч в материала и аберацията на електронната леща. Обикновено разделителната способност на електронния микроскоп е десетки нанометри, а грешката при измерване на размера на линията е около 1 до 3 nm. Въпреки че точността на наслагването е достигнала нанометрово ниво, тъй като измерването на наслагването изисква само способността да се определи централната позиция на по-дебелата линия, може да се използва оптичен микроскоп за измерване на точността на наслагването.
Фигура 7.12 (a) е екранна снимка на измерването на размера, направено от сканиращ електронен микроскоп. Белите двойни линии и съответните стрелки на фигурата представляват целевия размер. Контрастът на изображението на сканиращия електронен микроскоп се формира от излъчването и събирането на вторични електрони, генерирани от електронно бомбардиране. Може да се види, че повече вторични електрони могат да бъдат събрани на ръба на линията. По принцип, колкото повече електрони са събрани, толкова по-точно е измерването. Въпреки това, тъй като въздействието на електронния лъч върху фоторезиста не може да бъде пренебрегнато, фоторезистът ще се свие след облъчване с електронен лъч, особено фоторезистът от 193 nm. Така че става много важно да се установи баланс между измеримостта и минималното прекъсване.

Фигура 7.12 (b) е типична схематична диаграма на измерване на наслагване, при която дебелината на линията обикновено е 1 до 3 μm, дължината на външната страна на рамката обикновено е 20 до 30 μm, а дължината на вътрешната страна на рамката обикновено е 10 до 20 μm . На тази фигура различните цветове или контрасти, показани от вътрешната и външната рамка, се дължат на разликите в цвета и контраста на отразената светлина, причинени от различните дебелини на различните слоеве тънки филми. Измерването на наслагването се постига чрез определяне на пространствената разлика между централната точка на вътрешната рамка и централната точка на външната рамка. Практиката е доказала, че докато се осигурява достатъчен интензитет на сигнала, дори оптичен микроскоп може да постигне точност на измерване от около 1 nm.
Прозорец на процеса на литография и метод за оценка на целостта на модела
Марж на енергията на експозицията, нормализиран логаритмичен наклон на изображението (NILS)
В раздел 2 беше споменато, че границата на енергията на експозиция (EL) се отнася до максимално допустимото отклонение на енергията на експозиция в рамките на допустимия диапазон на промяна на ширината на линията. Това е основен параметър за измерване на процеса на литография.
Фигура 7.13 (a) показва вариацията на литографския модел с енергията на експониране и фокусното разстояние.
Фигура 7.13 (b) показва двуизмерен тестов модел на разпределение с различни енергии и фокусни разстояния, изложени върху силиконова пластина. Тя е като матрица и се нарича още матрица на фокуса и експозицията (FEM).
Тази матрица се използва за измерване на прозореца на процеса на фотолитографския процес на един или няколко модела, като енергиен запас и дълбочина на фокуса. Ако се добавят специални тестови модели върху маската, Focus-Energy Matrix може да измерва и други параметри на ефективността, свързани с процеса и оборудването, като различни аберации на лещите на литографската машина, разсеяна светлина (отблясъци), коефициент на грешка на маската, фотокиселинна дифузия дължина на фоторезиста, чувствителност на фоторезиста, точност на изработка на маската и др.

На Фигура 7.13 (a) сивата графика представлява морфологията на напречното сечение на фоторезиста (положителен фоторезист) след излагане и проявяване. Тъй като енергията на експониране продължава да нараства, ширината на линията става все по-малка и по-малка. С промяната на фокусното разстояние се променя и вертикалната морфология на фоторезиста. Нека първо обсъдим промяната с енергията. Ако фокусното разстояние е избрано като -0.1μm, т.е. проектираната фокална равнина е 0.1μm под горната част на фоторезиста. Ако ширината на линията се измерва, докато се променя с енергията, може да се получи крива, както е показано на фигура 7.14.

Ако изберем общия CD толеранс на ширината на линията като ±10% от ширината на линията от 90 nm, тоест 18 nm, и наклонът на ширината на линията, променящ се с енергията на експониране, е 6,5 nm/(mJ/cm²), и оптималната енергия на експозиция е 20 (mJ/cm²), тогава енергийният марж EL е 18/6,5/20=13.8%.
достатъчно ли е Този въпрос е свързан с фактори като силата на литографската машина, способността за контрол на производствения процес и изискванията на устройството за ширина на линията. Енергийният запас също е свързан със способността на фоторезиста да запазва пространственото изображение. Най-общо казано, при 90nm, 65nm, 45nm и 32nm възли изискването за EL за литография на гейт слой е 15% до 20%, а изискването за EL за слой метални кабели е около 13% до 15%.
Енергийният запас също е пряко свързан с контраста на изображението, но изображението тук не е пространственото изображение от лещата, а "латентното изображение" след фотохимичната реакция на фоторезиста. Поглъщането на светлина от фоторезиста и протичането на фотохимични реакции изискват дифузия на светлочувствителните компоненти във фоторезистния филм. Дифузията, необходима за тази фотохимична реакция, ще намали контраста на изображението. Контрастът се определя като

Сред тях U е еквивалентният интензитет на светлината на "латентния образ" (всъщност плътността на светлочувствителния компонент).
За плътни линии, ако пространственият период P е по-малък от λ /NA, тогава неговият еквивалентен светлинен интензитет на пространствено изображение U(x) трябва да бъде синусоида, както е показано на Фигура 7.15, която може да бъде записана като

Съгласно дефиницията на EL, комбинирана с формула (7-10), както е показано на Фигура 7.16, EL може да се запише като следния израз, т.е.

За равен ред и интервал, CD=P/2. Има по-сбит и интуитивен израз, а именно

Тоест, ако dCD използва общия 10% CD, тогава контрастът е приблизително равен на 3,2 пъти EL. Наклонът във формулата (7-11) е

Нарича се също наклон на логаритмичния размер на изображението (ILS). Поради пряката си връзка с контраста на изображението и EL, той също се използва като важен параметър за измерване на прозореца на литографския процес. Ако се нормализира, т.е. се умножи по ширината на линията, може да се получи нормализираният логаритмичен наклон на изображението (NILS), както е дефинирано във формула (7-15), т.е.

Обикновено U (x) се отнася до пространственото изображение, проектирано от лещата във фоторезиста, което тук се отнася до "латентното изображение" след фотохимичната реакция на фоторезиста. За плътни линии с еднакво разстояние, CD=P/2 и пространственият период P е по-малък от λ/NA, NILS може да се запише като

Например, за процес на памет от 90nm, ширината на линията CD е равна на 0.09μm, ако контрастът е 50% и пространственият период е 0,18μm, тогава NILS е 1,57.
Дълбочина на фокуса (метод на нивелиране)
Дълбочината на фокуса (DOF) се отнася до максималния диапазон на промяна на фокусното разстояние в рамките на допустимия диапазон на промяна на ширината на линията. Както е показано на Фигура 7.13, фоторезистът ще се промени не само в ширината на линията, но и в морфологията с промяната на фокусното разстояние. Най-общо казано, за фоторезисти с висока прозрачност, като 193 nm фоторезисти и 248 nm фоторезисти с висока разделителна способност, когато фокалната равнина на фотолитографската машина е с отрицателна стойност, фокалната равнина е близо до горната част на фоторезиста; когато аспектното съотношение е по-голямо от 2.5-3, поради голямата ширина на линията в долната част на фоторезиста, може да възникне дори „подрязване“, което може да причини механична нестабилност и преобръщане. Когато фокалната равнина е с положителна стойност, поради голямата ширина на линията в горната част на жлеба на фоторезиста, квадратните ъгли в горната част ще станат закръглени (горно закръгляване). Това „горно заобляне“ може да бъде прехвърлено към морфологията на материала след ецване, така че както „подрязването“, така и „заоблянето“ трябва да се избягват.
Ако се начертаят данните за ширината на линията на Фигура 7.13, ще се получи крива на ширината на линията спрямо фокусното разстояние при различни енергии на експозиция, както е показано на Фигура 7.17.

Вариацията на ширината на линията с фокусно разстояние при енергия на експозиция от 16, 18, 20, 22, 24 също се нарича диаграма на Поасон.
Ако допустимият диапазон на вариация на ширината на линията е ограничен до ±9 nm, максималната допустима вариация на фокусното разстояние при оптимална енергия на експониране може да бъде намерена от Фигура 7.17. Не само това, тъй като в действителната работа както енергията, така и фокусното разстояние се променят едновременно, като дрейфа на литографската машина, е необходимо да се получи максимално допустимият диапазон на вариация на фокусното разстояние при условие на енергиен дрейф. Както е показано на Фигура 7.17, определен допустим диапазон на вариация на ширината на линията EL, като ±5% като стандарт (EL=10%), може да се използва за изчисляване на максимално допустимия диапазон на вариация на фокусното разстояние, който е между 19 и 21 mJ/cm2. EL данните могат да бъдат начертани спрямо допустимия диапазон на фокусно разстояние, както е показано на Фигура 7.18. Може да се установи, че при 90nm процес, под диапазона на вариация от 10% EL, диапазонът на максимална дълбочина на фокусиране е около 0,30 μm.
достатъчно ли е Най-общо казано, дълбочината на фокуса е свързана с фотолитографската машина, като точността на контрол на фокуса, включително стабилността на фокалната равнина на машината, кривината на полето на лещата, астигматизма, точността на нивелиране и плоскостта на платформата на силициевата пластина . Разбира се, това е свързано и с плоскостта на самата силиконова пластина и степента на намаляване на плоскостта, причинена от химико-механичния процес на сплескване. За различните технологични възли типичните изисквания за дълбочина на фокус са изброени в таблица 7.1.


Тъй като дълбочината на фокуса е толкова важна, нивелирането, важна част от литографската машина, е много критично. Най-често използваният метод за нивелиране в индустрията днес е да се определи вертикалната позиция z на силиконовата пластина и ъглите на наклон Rxи Рy
в хоризонтална посока чрез измерване на позицията на светлинното петно, отразено от наклонената падаща светлина върху повърхността на силиконовата пластина, както е показано на фигура 7.19.

Реалната система е много по-сложна, включително как да се отделят независимите z, Rxи Рай. Тъй като тези три независими параметъра трябва да се измерват едновременно, един лъч светлина не е достатъчен (има само две степени на свобода за странично изместване) и са необходими поне два лъча светлина.
Освен това, ако е необходимо да се открие z, Rxи Рyв различни точки на зоната на експозиция или прореза броят на светлинните петна трябва да се увеличи. Обикновено за зона на експозиция може да има до 8 до 10 точки на измерване. Този метод на нивелиране обаче има своите ограничения. Тъй като се използва наклонена падаща светлина, като например ъгъл на падане от 15 градуса до 20 градуса (или ъгъл на падане от 70 градуса до 75 градуса спрямо вертикалната посока на повърхността на силиконовата пластина), за повърхности като фоторезист и силициев диоксид с индекс на пречупване на бялата светлина от около 1,5, само около 18% до 25% от светлината се отразява обратно, както е показано на фигура 7.20, а останалите около 75% до 82% от светлината, влизаща в детектора, ще проникне през повърхността на прозрачната среда . Тази част от пропуснатата светлина ще продължи да се разпространява, докато не срещне непрозрачна среда или отразяваща среда, като силиций, полисилиций, метал или среда с висок индекс на пречупване, като силициев нитрид, и след това се отрази.
Следователно "повърхността", действително открита от нивелиращата система, ще бъде някъде под горната повърхност на фоторезиста. Тъй като задният край на линията (BEOL) има предимно относително дебел оксиден слой, като различни силициеви диоксиди, ще има известно отклонение на фокусното разстояние между предния край на линията (FEOL) и задния край, обикновено между 0.05 и 0,20 μm, в зависимост от дебелината на прозрачната среда и отразяващата способност на непрозрачната среда. Следователно, в задната част, моделът на дизайна на чипа трябва да бъде възможно най-унифициран; в противен случай, поради неравномерното разпределение на плътността на шарката, това ще причини грешки в нивелирането, което ще доведе до неправилна компенсация на наклона и ще причини разфокусиране.

Обикновено има два режима за нивелиране на фотолитографските машини:
(1) Планарен режим: измерете височината на няколко точки върху зоната на експозиция или цялата силиконова пластина и след това намерете равнината според метода на най-малките квадрати;
(2) Динамичен режим (изключителен за сканиращи фотолитографски машини): динамично измервайте височината на няколко точки в областта на сканирания процеп и след това непрекъснато компенсирайте по посока на сканиране. Разбира се, важно е да знаете, че обратната връзка на нивелирането се постига чрез преместване на платформата на силициевата пластина нагоре и надолу и накланяне по посока на сканиране. Компенсацията му може да бъде само макроскопична, обикновено на милиметрово ниво. Освен това, в посока без сканиране (посока X), тя може да се обработва само според наклона от първи ред и всяка нелинейна кривина (като кривина на полето на лещата и изкривяване на силиконова пластина) не може да бъде компенсирана, както е показано на Фигура 7.21 .

В динамичен режим някои литографски машини могат също така да спрат измерването на нивелирането за непълни зони на експозиция (изстрели) или области на чипове по ръба на силиконовата пластина (област на експозиция с максимум
може да съдържа много зони на чипа, наречени матрица), и да използва експозицията или данните за изравняване на площта на чипа около него за епитаксия, за да избегне грешки при измерване, причинени от прекомерно отклонение във височината и непълен филмов слой по ръба на силиконовата пластина. В литографските машини ASML тази функция се нарича "Circuit Dependent Focus Edge Clearance" (CDFEC).
Има няколко основни фактора, които влияят на дълбочината на фокусиране: числова апертура на системата, състояние на осветеност, ширина на линията на шаблона, плътност на шаблона, температура на изпичане на фоторезиста и т.н. Както е показано на Фигура 7.22, според вълновата оптика , при най-доброто фокусно разстояние всички светлинни лъчи, събрани във фокуса, имат една и съща фаза;
Въпреки това, в разфокусирано положение светлинните лъчи, преминаващи през ръба на лещата, и светлинните лъчи, преминаващи през центъра на лещата, преминават по различни оптични пътища и разликата между тях е (FF'- OF'). Когато числовата апертура се увеличи, оптичната разлика в пътя също се увеличава и действителният интензитет на фокусната светлина в точката на разфокусиране става по-малък или дълбочината на фокуса става по-малка. При условия на паралелно осветление дълбочината на фокуса (Rayleigh) обикновено се дава по следната формула, т.е.


Където θ е максималният ъгъл на отваряне на лещата, съответстващ на числовата апертура NA. Когато NA е сравнително малък, може да бъде приблизително написан като

Може да се види, че когато NA е по-голяма, дълбочината на фокуса е по-малка и дълбочината на фокуса е обратно пропорционална на квадрата на числовата апертура.
Не само цифровата апертура влияе върху дълбочината на фокуса, но и условията на осветеност. Например, за гъста графика и пространственият период е по-малък от λ /NA, осветяването извън оста ще увеличи дълбочината на фокуса. Тази част ще бъде обсъдена отново в раздел 7.1 от раздел 7 с осветление извън оста. В допълнение, ширината на линията на графиката също ще повлияе на дълбочината на фокуса. Например, дълбочината на фокуса на малките графики обикновено е по-малка от тази на грубите графики. Това е така, защото ъгълът на дифракционната вълна на малки графики е относително голям и ъгълът между тяхната конвергенция във фокалната равнина е относително голям. Както бе споменато по-горе, дълбочината на фокуса ще бъде по-малка. В допълнение, температурата на изпичане на фоторезиста също ще повлияе до известна степен на дълбочината на фокуса. По-високото изпичане след експониране (PEB) ще причини средния контраст на пространственото изображение във вертикална посока (Z) в рамките на дебелината на фоторезиста, което води до увеличена дълбочина на фокуса. Това обаче е за сметка на намаляване на максималния контраст на изображението.
Коефициент на грешка на маската
Коефициентът на грешка на маската (MEF) или факторът на усилване на грешката на маската (MEEF) се определя като частната производна на ширината на линията, изложена върху силиконовата пластина, по отношение на ширината на линията на маската. Коефициентът на грешка на маската се причинява главно от дифракцията на оптичната система и ще стане по-голям поради ограничената точност на фоторезиста към пространственото изображение. Факторите, влияещи върху фактора за грешка на маската, включват условия на осветление, свойства на фоторезиста, аберации на лещите на литографската машина, температура след изпичане (PEB) и т.н. През последното десетилетие в литературата имаше много доклади за изследване на факторите за грешка на маската. От тези изследвания може да се види, че колкото по-малък е пространственият период или колкото по-малък е контрастът на изображението, толкова по-голям е коефициентът на грешка на маската. За модели, които са много по-големи от дължината на вълната на експониране или в така наречения линеен диапазон, коефициентът на грешка на маската обикновено е много близък до 1. За модели, които са близки или по-малки от дължината на вълната, коефициентът на грешка на маската ще се увеличи значително . Въпреки това, с изключение на следните специални случаи, коефициентът на грешка на маската обикновено не е по-малък от 1:
(1) Линейната литография, използваща маска с променливо фазово изместване, може да доведе до коефициент на грешка на маската, значително по-малък от 1. Това е така, защото минималният интензитет на светлината в разпределението на полето на пространственото изображение се причинява главно от фазовата мутация от 180 градуса, генерирана от съседна фазова зона . Промяната на ширината на металната линия върху маската при фазовата мутация има малък ефект върху ширината на линията.
(2) Коефициентът на грешка на маската ще бъде значително по-малък от 1 близо до малката компенсационна структура в корекцията на ефекта на оптична близост. Това е така, защото малки промени в основния модел не могат да бъдат идентифицирани чувствително от системата за изображения с ограничена разделителна способност, причинена от дифракция.
Обикновено за пространствено разширени шарки, като линии или жлебове и контактни отвори, коефициентът на грешка на маската е равен или по-голям от 1. Тъй като важността на коефициента на грешка на маската се крие във връзката му с ширината на линията и цената на маската, тя става много важно е да го ограничите до малък диапазон. Например, за защитния слой с изключително високи изисквания за еднаквост на ширината на линията, коефициентът на грешка на маската обикновено се изисква да се контролира под 1,5 (за 90n и по-широки процеси).
Доскоро получаването на данни за коефициентите на грешка на маската изискваше числена симулация или експериментално измерване. За числената симулация постигането на определена степен на точност изисква разчитане на опит в задаването на параметри на симулацията. Ако се изисква информация за разпределението на коефициентите на грешка на маската в цялото пространство на параметрите на литографията, използването на такива методи ще отнеме много време. Всъщност, за изобразяване на плътни линии или бразди, факторът на грешката на маската има аналитичен приблизителен израз на теория. При специалните условия, че пространственият период p е по-малък от λ /NA и ширината на линията е равна на ширината на жлеба, при условия на пръстеновидно осветяване, аналитичният израз може да бъде опростен и написан в следната форма, т.е. ,

+, - са приложими съответно за канали и линии. Сред тях σ е параметърът на частична кохерентност (0<σ <1), е коефициентът на пропускливост на амплитудата в атенюираната маска с фазово изместване (напр. за 6% атенюирана маска е 0).25 ), n е индексът на пречупване на фоторезиста (обикновено между 1,7 и 1,8) и a е еквивалентната фотокиселинна дифузионна дължина под праговия модел (в зависимост от различните технологични възли, обикновено от 5 до 10 nm за 32 до 45 nm възли до 70 nm за 0,18 до 0,25 μm възли).
За маската за променливо фазово изместване (Alt-PSM), MEF има по-опростен израз, а именно

Сред тях пространственият период p<3λ / (2NA), CD refers to the line width on the silicon wafer, and δ refers to the line width on the mask. If we plot equation (7-21), we can get the result in Figure 7.23. It can be seen that MEF increases rapidly as the spatial period decreases, and increases as the photoacid diffusion length increases.

Ако всички параметри с изключение на дължината на дифузия на фотокиселината във формулата (7-21) са известни, дължината на дифузия на фотокиселината може да се получи чрез монтиране на експерименталните данни. Резултатите показват, че след 40 секунди след изпичане дължината на фотокиселинна дифузия на определен тип 193nm фоторезист е 27nm; след 60 секунди след изпичане дължината на дифузията става 33 nm. И поради точността на данните, точността на измерване на дължината на дифузия на фотокиселината е ±2nm. Това е с порядък по-висока от точността на предишните методи за измерване, както е показано на Фигура 7.24. Коефициентът на грешка на маската може също да се използва за изчисляване на изискванията на ширината на линията на маската за еднаквост на ширината на линията, както и за настройка на правилата за разстояние на двуизмерна графика при корекцията на ефекта на оптична близост. За двуизмерна графика със скъсени краища на линията, както е показано на Фигура 7.25, чрез изчисляване на проста функция за разпространение на точки и определена степен на приближение на фотокиселинната дифузия, може да бъде почти аналитична формула за ефекта на оптична близост в края на линията получено, т.е.


Където PSF е функцията на разпространение на точката, индексът "D" представлява дифузията на фотокиселината, a представлява дължината на дифузия на фотокиселината, n=1, 2 съответства на кохерентни и некохерентни условия на осветяване и

Еднородност на ширината на линията
Еднаквостта на широчината на линията в полупроводниковите процеси обикновено се разделя на: площ на чипа, зона на изстрел, зона на пластина, област на партида и област на партида. Факторите, които влияят върху равномерността на ширината на линията и общия анализ на обхвата на удара са изброени в таблица 7.2. От таблица 7.2 можем да открием, че:

1) Като цяло проблемите, причинени от литографски машини и прозорци на процеси, имат широко въздействие.
(2) Проблемите, причинени от грешки при производството на маска или ефекти на оптична близост, обикновено са ограничени до зоната на експозиция.
(3) Проблемите, причинени от покритие или субстрат, обикновено са ограничени до силиконовата пластина.
CMOS устройствата обикновено изискват равномерност на ширината на линията от около ±10% от ширината на линията. За портите общата точност на управление е ±7%. Това е така, защото в процесите под възела от 0,18 μm обикновено има процес на ецване на ширината на линията след литография и преди ецване, което допълнително намалява ширината на литографската линия до ширината на линията на устройството или близо до ширината на линията на устройството, което обикновено е 70% от ширината на литографската линия. Тъй като контролът на ширината на линията на устройството е ±10%, ширината на литографската линия става ±7%.
Има много начини за подобряване на еднаквостта на ширината на литографската линия, като например компенсиране на разпределението на енергията на експозицията в разпределението на осветеността на литографската машина въз основа на резултатите от измерването на еднородността на експозицията в зоната на експозиция. Тази компенсация може да бъде постигната на две нива. Може да се компенсира в константите на машината, което е приложимо за всички условия на осветление, или може да се компенсира в подпрограмата за експониране (следвайки определена програма за експониране). По този начин той може точно да се насочи към определено ниво със строги изисквания за еднородност. Може да се подобри и чрез анализиране на основната причина за неравномерната ширина на литографската линия. Например, типичен проблем е влиянието на разликата във височината, причинена от структурата на процеса върху субстрата на силициевата пластина върху равномерността на ширината на линията на затвора. Например еднаквостта на ширината на локалната линия (Local CD Variation, LCDV) на слоя на затвора, обсъдена в [6], ще се влоши поради колебанията във височината на субстрата. Тази флуктуация е показана на фигура 7.28.

Промените в ширината на линията, причинени от разликата във височината, са показани на Фигура 7.29 и Фигура 7.30. Може да се види, че тъй като разликата във височината постепенно намалява, ширината на линията постепенно намалява до стабилна стойност.


1. Подобряване на равномерността на ширината на линията в областта на чипа или в графичната област
Тъй като има много фактори, които влияят на този диапазон, се обсъждат само някои основни методи.
(1) Подобрете прозореца на процеса и оптимизирайте прозореца на процеса.
За плътна графика може да се използва извъносово осветление за подобряване както на контраста, така и на дълбочината на фокуса, а маските с фазово изместване могат да се използват за подобряване на контраста;
За изолирани графики могат да се използват суб-дифракционни разсейващи ленти (SRAF) за подобряване на дълбочината на фокуса на изолирани графики;
За полуизолирани графики, тоест пространственият период е по-малък от два пъти минималния пространствен период и малко по-голям от минималния пространствен период, прозорецът на процеса тук ще достигне почти трудно състояние, известно още като "забранена стъпка", както е показано на фигура 7.31

Както може да се види от Фигура 7.31, спрямо минималния пространствен период от 310 nm, ширината на линията пада от 130 nm до около 90 nm близо до периода от 500 nm. Това (не е показано тук) също включва значителен спад в контраста и дълбочината на фокуса. Забраната за пространствен период е причинена от необходимостта да се поддържа фиксирана минимална ширина на линията в литографията на логическите схеми, което води до сериозна липса на контраст в изображения с неравно разстояние в различни пространствени периоди или съседни модели. Основно се причинява от Осветлението извън осите налага ограничения върху полуплътните графики. Обикновено извъносевото осветление има силна помощ само за минималния период на пространство, но има известно отрицателно въздействие върху така наречените „полуплътни“ графики при минималния период на пространство и 2 пъти по-голям от минималния период на пространство. За да се подобри прозорецът на процеса по време на така наречения забранен период, ъгълът извън оста на осветяването извън осите трябва да бъде подходящо намален, за да се постигне балансирана равномерност на ширината на линията.
(2) Подобрете точността и надеждността на корекцията на оптичния ефект на близост.
Основният процес на коригиране на ефекта на оптична близост е: когато установявате модела, първо проектирайте някои графики за калибриране върху тестовата маска, както е показано на Фигура 7.32. След това размерът на шаблона на фоторезиста върху силиконовата пластина се получава чрез експониране на силиконовата пластина и след това моделът се калибрира (определят се съответните параметри на модела) и в същото време се изчислява корекционното количество. След това, въз основа на сходството между действителната графика и графиката за калибриране, тя се коригира според модела.
Точността на корекцията на оптичния ефект на близост зависи от следните фактори: точност на измерване на данните за широчината на линията на силиконова пластина, точност на напасване на модела и рационалност и надеждност на алгоритъма за коригиране на схемата на модела, като метод на вземане на проби (фрагментиране), избор на плътност на точката на вземане на проби, правилен размер на стъпката и т.н. За моделите на фоторезист обикновено има прости модели на праг, включително дифузия на Гаус (модел на праг с дифузия на Гаус) и модели на съпротивление с променлив праг. Първото предполага, че фоторезистът е ключ за осветление. Когато интензитетът на светлината достигне определен праг, скоростта на разтваряне на фоторезиста в проявителя се променя внезапно. Последното се дължи на отклонението на първото от експерименталните данни. Последният смята, че фоторезистът е сложна система и неговият праг на реакция е свързан с максималния интензитет на светлината и градиента на максималния интензитет на светлината (което ще причини насочена дифузия на фоточувствителния агент) и може да бъде нелинейна връзка. И последният може също да опише някои отклонения в ширината на линията на ецване върху плътни до изолирани модели. Разбира се, този вид модел не може физически да покаже физическия образ много ясно. Най-общо казано, физическият образ на праговия модел плюс дифузията на Гаус е много ясен и хората го използват повече, особено при разработване на процеси и работа по оптимизиране на процеси. По отношение на корекцията на оптичния ефект на близост, тъй като е необходимо да се изгради модел с точност до няколко нанометра за много кратко време, добавянето на някои допълнителни параметри, чието физическо значение не може да бъде ясно обяснено, е неизбежно и също е временна мярка.
Разбира се, тъй като процесът на фотолитография продължава да се развива, фотолитографският модел за коригиране на ефекта на близост ще продължи да се развива и да абсорбира параметри с физически значения. За да увеличите точността на модела, можете да разширите представителността на графиките на измерване, като увеличите броя на точките на измерване (например 3 до 5 пъти), т.е. подобрите графиките за калибриране (габарит), както е показано на фигура 7.32. Същата графика на дизайна на веригата е в Корелации и прилики в геометрични форми. По време на процеса на напасване на модела се опитайте да използвате физическите параметри и изпратете обратно грешките на напасване на литографския инженер за анализ, за да елиминирате възможните грешки. Корекцията на ефекта на оптична близост ще бъде обсъдена подробно в друга глава.

(3) Оптимизирайте дебелината на антирефлексния слой.
Поради разликата в коефициента на пречупване (стойности n и k) между фоторезиста и субстрата, част от осветителната светлина ще се отрази обратно от интерфейса между фоторезиста и субстрата, причинявайки смущения в падащата изобразяваща светлина. Когато това смущение е сериозно, то може дори да предизвика ефект на стояща вълна, както е показано на Фигура 7.33 (c). Фигура 7.33 (c) показва напречното сечение на i-line 365nm или 248nm фоторезист. Тъй като разстоянието между пиковете в стоящата вълна е половината от дължината на вълната, а индексът на пречупване n на фоторезиста обикновено е около 1,6 до 1,7, според броя на пиковете (~10), може да се заключи, че дебелината на фоторезиста е около 0,7 до 1,2 μm. Дебелината на фоторезиста от 193 nm обикновено е по-малка от 300 nm. За да се елиминира отразената светлина в долната част на фоторезиста, обикновено се използва долно антирефлексно покритие (BARC), както е показано на фигура 7.34 (a). На фигура 7.34 (a) се добавя интерфейс след добавяне на долния антирефлексен слой. Фазата на отразената светлина между антирефлексния слой и субстрата може да се регулира чрез регулиране на дебелината на антирефлексния слой, за да компенсира отразената светлина между фоторезиста и антирефлексния слой, като по този начин елиминира отразената светлина при дъното на фоторезиста. За антирефлексния слой, ако трябва да се постигне строго антирефлексно отразяване при дебелина от около 1/4 дължина на вълната, индексът на пречупване n на антирефлексния слой трябва да бъде прецизно регулиран, така че да е между nСубстрати нФоторезистна субстрата, т.е.


(4) Оптимизирайте дебелината и кривата на колебание на фоторезиста
Дори и с долния антирефлексен слой все още ще има известно количество остатъчна светлина, отразена от дъното на фоторезиста. Тази част от светлината ще пречи на отразената светлина от горната част на фоторезиста, както е показано на Фигура 7.35 (a) и Фигура 7.35 (b). Тъй като дебелината на фоторезиста се променя, фазата на "отразена светлина 0" и "отразена светлина 1" се променя периодично, като по този начин причинява смущения. Преразпределението на енергията чрез смущение ще доведе до промяна на енергията, влизаща във фоторезиста, периодично с промяната на дебелината на фоторезиста, така че ширината на линията ще се променя периодично с промяната на дебелината на фоторезиста, както е показано на Фигура 7.35 (b). Като цяло има няколко начина за решаване на проблема с колебанията на ширината на линията с дебелината на фоторезиста:
Оптимизирайте дебелината и индекса на пречупване на антирефлексния слой (изберете подходящ антирефлексен слой)
Изберете два антирефлексни слоя (обикновено единият от тях е неорганичен антирефлексен слой, като силициев оксинитрид SiON)
Добавете горно антирефлексно покритие (Top ARC, TARC), за да премахнете отразената светлина върху горната част на фоторезиста
Добавянето на антирефлексен слой обаче ще направи процеса по-сложен и скъп. Когато прозорецът на процеса все още е приемлив, обикновено се избира дебелината с най-малка ширина на линията. Това е така, защото когато дебелината на фоторезиста се измести, ширината на линията ще стане по-голяма, а не по-малка, така че прозорецът на процеса става рязко по-малък.

2. Други методи за подобряване на еднаквостта на ширината на линията
Подобрете равномерността на осветяването на процепа, аберацията, фокусното разстояние и контрола на нивелирането, точността на синхронизация на платформата и точността на контрол на температурата на литографската машина; подобряване на равномерността на ширината на линията на маската; подобряване на субстрата и намаляване на влиянието на субстрата върху литографията (включително увеличаване на дълбочината на фокуса и подобряване на антирефлексния слой). Сред тях, раздел 4.2 споменава, че увеличаването на еднаквостта на модела на проектиране е благоприятно за подобряване на точността на нивелирането и действително увеличаване на дълбочината на фокуса. Грапавостта на ръба на шаблона обикновено се причинява от следните фактори:
(1) Присъщата грапавост на фоторезиста: Свързана е с молекулното тегло на фоторезиста, разпределението на размера на молекулното тегло и концентрацията на генератора на фотокиселина (PAG).
(2) Контрастът на скоростта на разтваряне на фоторезиста с увеличаването на интензитета на светлината: колкото по-рязка е промяната на скоростта на разтваряне с интензитета на светлината близо до праговата енергия, толкова по-малка е грапавостта, причинена от частичното проявление.
(3) Чувствителност на фоторезиста: Колкото по-малко фоторезистът разчита на изпичане след експозиция (PEB), толкова по-голяма е грапавостта на ширината на линията. Изпичането след излагане може да премахне някои нееднородности.
(4) Контраст или енергиен запас на фотолитографското изображение: Колкото по-голям е контрастът, толкова по-тясна е зоната, където е развит ръбът на шаблона, и толкова по-малка е грапавостта. Обикновено се изразява чрез връзката между грапавостта на ширината на линията и наклона на логаритмичния файл (ILS).
За химически усилени фоторезисти, всяка фотокиселинна молекула, генерирана от фотохимичната реакция, ще претърпи каталитична реакция на премахване на защитата в рамките на диапазон от дължина на дифузия с точка на генериране като център на кръга и радиус като радиус. Най-общо казано, за 193nm фоторезисти дължината на дифузия е в диапазона от 5 до 30nm. Колкото по-голяма е дължината на дифузията, толкова по-добра е грапавостта на шаблона, когато контрастът на изображението остава непроменен. Въпреки това, близо до границата на разделителната способност, като например близо до 45 nm половин стъпка, увеличаването на дължината на дифузия ще доведе до намаляване на контраста на пространственото изображение, а намаляването на контраста на пространственото изображение също ще доведе до увеличаване на грапавостта на модела.
Скоростта на разтваряне на фоторезиста обикновено се променя от много ниско ниво до много високо ниво по стъпаловиден начин с промяната на интензитета на светлината. Ако тази стъпаловидна промяна е по-стръмна, така наречената област на "частично развитие", т.е. преходната зона в средата на стъпалообразната промяна, ще бъде намалена, като по този начин ще се намали грапавостта на шаблона. Разбира се, твърде големият контраст на разтваряне също ще повлияе на дълбочината на фокуса. За някои 248nm и 365nm фоторезисти, малко по-малък контраст на проявяване може да разшири дълбочината на фокуса до известна степен, както е показано на Фигура 7.36.

Колкото по-висока е чувствителността на фоторезиста, толкова по-къса е дължината на фотокиселинната дифузия (колкото по-висока е точността на въздушното изображение и толкова по-висока разделителна способност), тъй като такива фоторезисти обикновено са по-малко зависими от изпичането след експониране, което може да доведе до известна степен на грапавост на модела. Въпреки това, ако концентрацията на генератора на фотокиселина се увеличи в същото време, тази ситуация може да се подобри. Подобряването на контраста на фоторезистното изображение може да намали грапавостта на шарката, както е показано на фигура 7.37.

Заоблеността на контактните отвори и отворите е подобна на грапавостта на шаблона. Също така е свързано с дифузията на фотокиселината, концентрацията на фотокиселината, пространствения контраст на изображението и контраста на развитието на фоторезист. Тук няма да ги обсъждаме един по един.
Морфология на фоторезиста
Аномалиите в морфологията на фоторезиста включват ъгъл на наклона на страничната стена, стояща вълна, загуба на дебелина, долна основа, долен разрез, Т-горна част, закръгляване на горната част, грапавост на ширината на линията, изхвърляне на съотношение на аспект/модел, остатъци от дъното и т.н. Ще ги обсъдим един по един , както е показано на фигура 7.38.

Ъгъл на страничната стена: Това обикновено се дължи на факта, че светлината, влизаща в долната част на фоторезиста, е по-слаба от светлината в горната част (поради абсорбцията на светлина от фоторезиста). Решението обикновено е да се намали абсорбцията на светлина от фоторезиста, като същевременно се увеличи чувствителността на фоторезиста към светлина. Това може да се постигне чрез увеличаване на добавянето на фоточувствителни компоненти и увеличаване на каталитичния ефект на фотокиселините в реакцията на премахване на защитата (реакция на дифузия-катализа). Ъгълът на страничната стена ще има известно въздействие върху ецването и в тежки случаи ъгълът на страничната стена ще се прехвърли върху ецвания материал на субстрата.
Стояща вълна: Ефектът на стоящата вълна може да бъде ефективно решен чрез добавяне на антирефлексен слой и подходящо увеличаване на дифузията на фотосенсибилизатора (като например чрез увеличаване на температурата или времето за последващо изпичане, за да се увеличи дифузията на фотокиселините).
Загуба на дебелина: Тъй като горната част на фоторезиста получава най-силната светлина и горната част е изложена на най-много проявител, дебелината на фоторезиста ще се загуби до известна степен след завършване на проявяването.
Основа: Долната основа обикновено се причинява от киселинно-базовия дисбаланс между фоторезиста и субстрата (като долния антирефлексен слой). Ако субстратът е относително алкален или хидрофилен, фотокиселината ще бъде неутрализирана или абсорбирана в субстрата, което ще доведе до компрометиране на реакцията на премахване на защитата в долната част на фоторезиста. Решението на този проблем обикновено е да се увеличи киселинността на субстрата, да се повиши температурата на изпичане преди експозицията на фоторезиста и антирефлексния слой, така че да се ограничи дифузията на фотокиселината във фоторезиста и в субстрата. Ограничаването на дифузията обаче ще засегне и други свойства, като грапавостта на шаблона, дълбочината на фокуса и т.н.
Подрязване: Противно на долната основа, подрязването се дължи на по-високата киселинност на дъното на фоторезиста и реакцията на премахване на защитата на дъното е по-висока от тази на други места. Решението е точно обратното на горното.
T-topping: T-topping се причинява от алкалните (базови) компоненти във въздуха във фабриката, като амоняк, амоняк (амоняк) и аминови органични съединения (амин), които проникват в горната част на фоторезиста и неутрализират част от фотокиселината, което води до по-голяма локална ширина на линията в горната част и в тежки случаи това ще доведе до залепване на линията. Решението е да се контролира стриктно алкалното съдържание на въздуха в зоната за фотолитография, обикновено по-малко от 20 ppb (части на милиард), и да се опитате да съкратите времето от експозицията до забавянето след експозицията.
Закръгляване на горната част: Обикновено интензитетът на светлината, излъчвана върху горната част на фоторезиста, е сравнително голям. Когато контрастът на проявяване на фоторезиста не е много висок, тази част от увеличената светлина ще доведе до повишена скорост на разтваряне, като по този начин ще доведе до заобляне на върха.
Грапавост на широчината на линията: Грапавостта на широчината на линията е била обсъждана преди.
Аспектно съотношение/свиване на шаблона: Аспектното съотношение се обсъжда, тъй като по време на процеса на проявяване проявителят, дейонизираната вода и т.н. ще генерират странично напрежение, образувано от повърхностното напрежение в модела на фоторезиста след проявяване, както е показано на Фигура 7.39. За плътни шарки, тъй като напрежението от двете страни е приблизително еднакво, проблемът не е твърде голям. Въпреки това, за шаблона в ръба на плътния шаблон, ако аспектното съотношение е голямо, той ще бъде обект на едностранно напрежение. В съчетание с нарушаването на високоскоростното въртене по време на процеса на разработка, моделът може да се срине. Експериментите показват, че съотношението височина към ширина над 3:1 обикновено е по-опасно.

Налеп: Причината за образуването на налеп обикновено е, че долният фоторезист не абсорбира достатъчно светлина, което води до частично развитие. За да се подобри разделителната способност на фоторезиста, дължината на дифузия на фотокиселината трябва да бъде сведена до минимум и равномерността на пространственото развитие, причинена от дифузията на фотокиселината, да бъде намалена. По този начин се увеличава грапавостта на пространството. Натрупването на долната част обикновено може да бъде намалено чрез оптимизиране на условията на осветление, отклонението на ширината на линията на маската и температурата и времето за печене, за да се подобри контрастът на пространственото изображение и да се увеличи експозицията на единица площ.
Подравняване и точност на наслагване
Подравняването се отнася до регистрацията между слоевете. Най-общо казано, точността на наслагването между слоевете трябва да бъде около 25%~30% от критичния размер (минимален размер) на силиконовата пластина. Тук ще обсъдим следните аспекти: процес на наслагване, параметри и уравнения на наслагване, маркировки за наслагване, оборудване и технически проблеми, свързани с наслагването, и процеси, които влияят върху точността на наслагването.
Процесът на наслагване е разделен на производство на маркировка за подравняване на първия слой (или предния слой), подравняване, решение за подравняване, компенсация на фотолитографска машина, експозиция, измерване на точността на наслагване след експониране и изчисляване на следващия кръг от компенсация на подравняване, както е показано на Фигура 7.40 . Целта на наслагването е да се увеличи максимално припокриването на координатите на силиконовата пластина с платформата на силициевата пластина (т.е. координатите на фотолитографската машина). За линейната част има четири параметъра: транслация (Tx, Ty), около вертикалната ос (Z), въртене (R) и увеличение (M). Може да се установи следната връзка между координатната система на силициевата пластина (Xw, Yw) и координатната система на фотолитографската машина (XM, YM):
XM=TX+M[XW cos(R)-YW грях (R)]


